
-
“隐形冠军”企业投入50亿元搞技改
让全球风机用上“四川心”
-
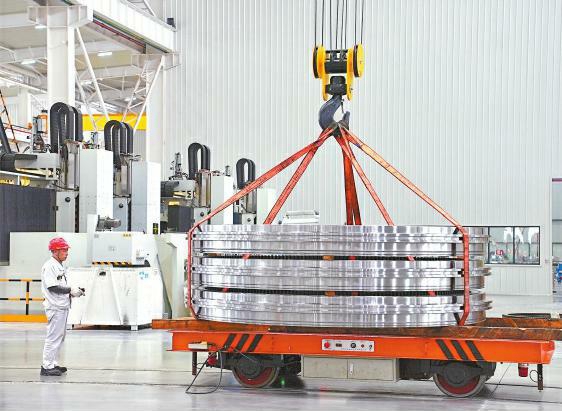
风电变桨轴承正在进行工序流转。
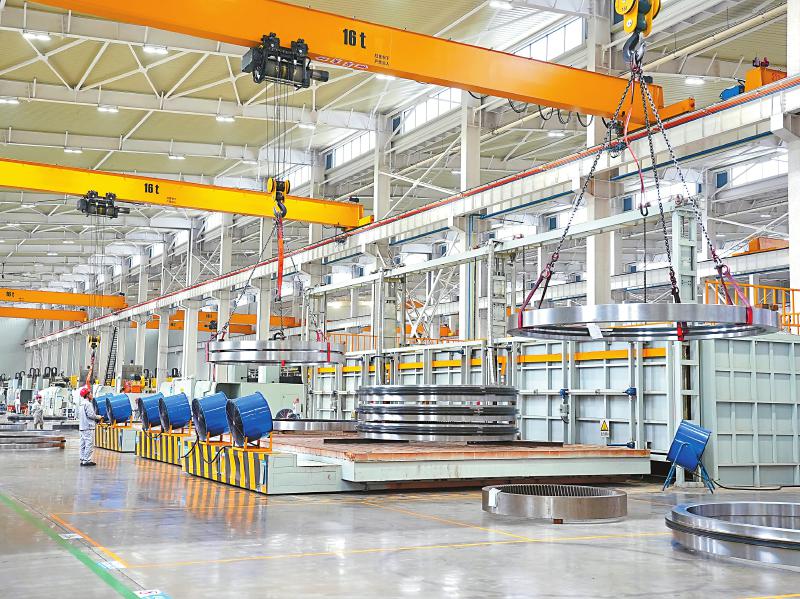
生产风电轴承的智能制造车间。
□四川日报全媒体记者 史晓露/文 周宝/图
项 目 点 击
成都天马精密机械有限公司大型轴承扩能升级技改项目项目位于成都市青白江区,总投资50亿元,新建智能制造车间。技改后预计形成年产2500台(套)大型轴承产能,实现高端风电轴承规模化高质量制造。项目于2024年10月动工,一号厂房已投产,整个项目预计2027年5月投产。
11月9日,成都天马精密机械有限公司(简称天马精密)恒温精密加工车间,在数控磨床防护门内,一个直径5米的主轴轴承如同一枚巨型“指环”,在匀速转动中被精密磨削。
主轴轴承是风力发电机核心部件,被称为风电机组的“心脏”。由于尺寸大、精度与使用寿命要求高,主轴轴承曾长期依赖进口,是制约我国风电产业发展的“卡脖子”难题。
早在2021年,天马精密就打破海外品牌垄断,实现风电主轴轴承自主化生产;3年后,这家行业“隐形冠军”企业又投资50亿元,升级产线。
背负三重压力
“过去我们主要做轨道交通轴承。”天马精密销售总监范佳桥介绍,公司看好风力发电赛道,大力投入研发,特别是偏航、变桨轴承,近三年持续占据全球三成市场份额,位居国内第一。“全球每新增三台风机,就有一台装配了‘天马造’轴承。”
“既然这么厉害了,为啥还要技改?”面对记者的提问,范佳桥道出了背后的三重压力。
风机大型化趋势。随着风电机组单机容量不断提升,主轴轴承直径随之增大。“过去的主流机型容量是5兆瓦到6兆瓦,现在陆上风机是8兆瓦到10兆瓦,海上风机甚至突破20兆瓦。”范佳桥说,主轴轴承直径已经从3米迈向5米级别,老产线的设备生产不了现在的大型号产品。
产品结构短板。过去,公司的主打产品是偏航、变桨轴承,主要用于调节风机的迎风角度。但真正决定风机整机性能的是主轴轴承。“主轴轴承的附加值更高,单套售价可达200万元。”范佳桥说,2021年公司就实现了自主生产,但量产能力不足。
老产线效率跟不上。原有产线部分工序的精度跟不上,需要工人频繁手动调整参数,容易造成产品质量波动,产品交付周期最长要七八十天。
“不仅要‘造得出’,还要‘造得好’。”范佳桥说,瞄准行业需求,向高端化、大型化风电轴承转型,才能为企业积蓄发展新动能。
闯过三道难关
“先穿上鞋套。”进入精密加工车间前,范佳桥提醒记者,“车间里有一点灰尘,都可能划伤轴承滚道。”记者用手在加工设备上轻轻擦拭,果然一点灰尘都没有,车间内的温度也非常舒适。“温度常年控制在26摄氏度,因为温度波动会带来热胀冷缩,造成尺寸偏差。”范佳桥解释。
高端轴承制造,产品精度是第一道难关。0.01毫米的微小偏差,就会加剧风机传动系统磨损,缩短整机使用寿命。从钢材到成品,主轴轴承的生产要经过10多道工序,其中决定产品精度的核心环节是滚道精密磨削工序,依靠大型数控磨床,把轴承精度误差控制在微米级别。技改前,企业缺少这类高精密磨床,大型主轴轴承难以量产。“光这台进口的数控磨床,就投入了4000万元。”范佳桥介绍。
“扛造”是第二道难关。轴承要在重载、温差大、高盐雾等环境下稳定运行20—25年。热处理工序,决定了这颗风机“心脏”能否稳定跳动25年。工作面要坚硬耐磨,轴承内部则要保持韧性,才能有效吸收冲击能量。
稳定量产是第三道难关。“最磨人的是反复调试工艺参数,稍有偏差,轴承就会出现裂纹和烧伤。”范佳桥说,整条产线包含18道工序,上百项工艺指标,团队耗时1年反复调试才把产线跑通。如今,生产效率提升30%以上,产品交付周期从过去的七八十天缩短至45天,产品精度、批次一致性也全面提升。
打消工人顾虑
新设备要进厂的消息传开后,不少工人心里都打起了鼓。
技改不等于简单的“机器换人”。企业把工人积累的实操经验转化为数控工艺参数,同步开展培训,工人告别重复性的体力操作,转向负责程序监控、质量校验和异常处置。“工作原理其实是相通的,大家慢慢都上手了。”在车间干了8年的曾禹说。
工作环境也大幅改善。“过去车间夏天热、冬天冷,噪声也比较大。现在,就像待在空调房里工作一样。”曾禹说,新机床全部配备安全防护门,生产过程也更安全。
当前,风电产业正处在发展黄金期。2025年全球风电新增装机容量同比增长38%,创下历史新高,连续三年刷新纪录。今年前三季度,天马精密的营收同比增长超10%,全年营收有望突破40亿元。
“技改补齐了高端产品短板,降低了生产成本,帮助我们打开海外高端市场的大门,如今出口业务占到整体营收的三分之二,增强了公司发展动能。”范佳桥表示,公司将持续提升智能制造能力,为全球风机提供可靠的“四川心”。
-
数字版
-
02 要闻