
-
酒厂里的新帮手 替代了“一天弯腰上千次”的工作
-
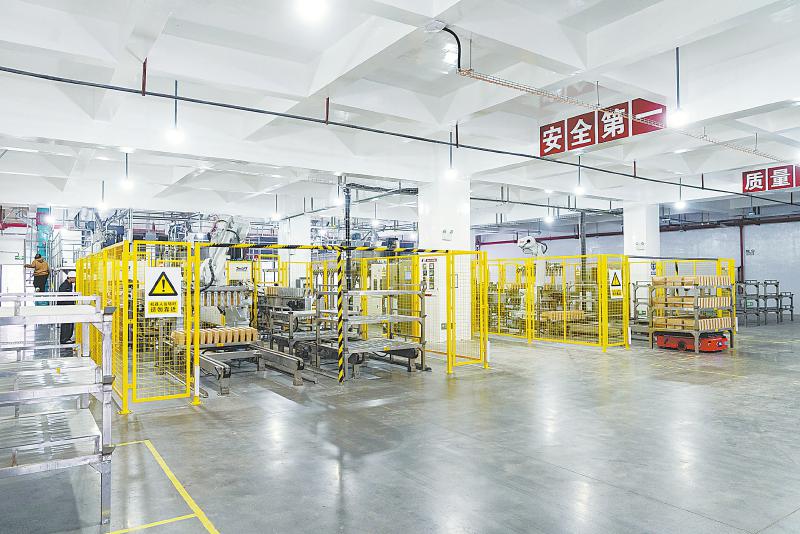
劲牌南溪酒业制曲车间。
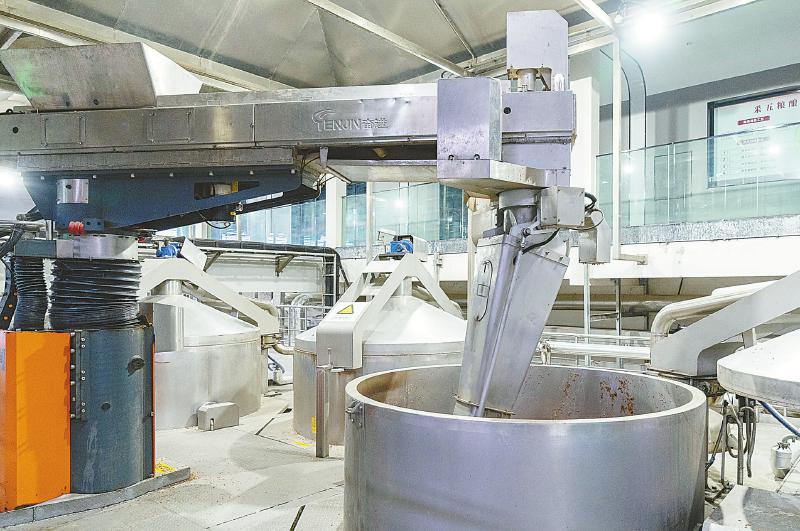
酿造车间的上甑机器人。
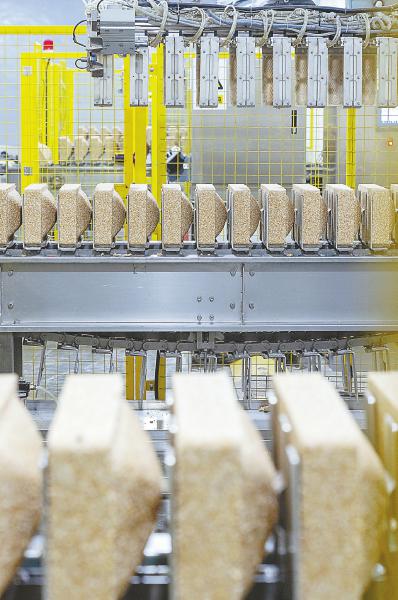
智能压曲机批量压制曲块。
扫码看视频,看酒企车间里的这些新帮手。
开栏的话
你印象里的传统产业是什么模样?在我国制造业中,占比超80%的传统产业,是现代化产业体系的坚实基底。设备更新与技术改造,既是传统产业迭代焕新的“动力源”,也为经济高质量发展提供了破题路径。今年前三季度,全省技术改造投资同比增长14.2%,拉动全省投资增长1.5个百分点。
即日起,省情研究所推出“‘改’换新动能”系列报道,走进火热生产一线,探访工业技改项目如何推动“老树发新枝”,持续注入发展新动能。
□四川日报全媒体记者文露敏/文 黄潇/图
项目点击
宜宾南溪酒业制曲二车间、制曲原粮钢板仓及工作楼扩建项目
总投资约1.4亿元,建设万吨制曲车间、制曲原粮钢板仓及配套工作楼,按智能制曲模式设计,配套智能化生产设备。项目建成后实现制曲产能2万吨/年,曲药储能约7000吨/年。该项目获得2026年省级设备更新政策支持。
11月5日一早,劲牌南溪酒业(宜宾)有限公司(简称劲牌南溪酒业)制曲工向红涛走进熟悉的发酵室。工友们正将长条状的曲块逐层码放。干小麦经浸润、磨碎、压制成形,成为中间凸起、湿润饱满的“包包大曲”——大家习惯叫它“包包”。
“曲为酒之骨。”酒曲是白酒酿造的糖化发酵动力源,赋予酒体独特风味。“和前几年相比,现在的‘包包’表层结了一层浆面,手感更顺滑,保水性更好,微生物菌系也更丰富。”向红涛伸手抚过曲块。
而让曲块从粗糙变得细腻的,是车间里的几位新帮手。
为何改?
智慧酿造替代“一天弯腰上千次”的工作,让机器守标准、匠人控风味
新帮手,是制曲车间里的智能压曲机。“它们练出了压曲‘小碎步’。”劲牌南溪酒业生产运营总监龙安走到设备旁,抬手示意安静。
凝神细听,每一块“包包大曲”成形前,都能听见机器拍打物料急促的“嘡嘡”声。制曲本是一门“脚底的手艺”:洒水之后,工人轻踩,大曲表面形成一层薄浆,不黏不糙、油润光亮。
这门绝活,非一日之功。自2012年成立起,劲牌南溪酒业持续推进机械化、自动化、信息化、智能化“四化酿造”。2022年,企业启动“智改数转”三年攻坚,把口传心授的传统技艺转化为可量化参数,推动标准化生产。
2024年3月,这阵“风”吹到了制曲车间;也是从那年起,四川省级财政每年安排不低于20亿元资金用于支持工业领域设备更新和技术改造,重点聚焦“15+N”重点产业链。2025年5月,车间技改项目全面建设完成。
“曲块的一致性以前依赖老师傅的脚感和手感,师傅的状态好不好,温度差几度,都可能影响大曲产量和优级率。”谈及为何改造,龙安解释,智慧酿造要做的,就是把传统工艺里真正决定品质的那些变量,从经验里提取出来,变成可稳定执行的参数。
变化很直观。如今,在制曲车间,从原料混合到曲块成形只需要数分钟,成形后的曲块通过传送带被输送到智能机械臂工位,机械臂精准抓取曲块,快速放置于板车上,自动导引运输车(AGV)接力送达发酵室,全程不超过10分钟。
这项名为“捡曲”的工作,向红涛也干过,一天要弯腰上千次,腰杆都累得挺不直。“这样的重复性体力劳动,是我们优先考虑改造的环节。”龙安解释,老师傅的价值在工艺理解和判断异常上,把体力活交给设备,恰恰是为了把人的经验用在更需要的地方。
“机器守标准,匠人控风味。”如今,向红涛的精力更多集中在设备替代不了的环节。用眼睛看曲块颜色,用手摸温度,用鼻子闻曲香,判断酒曲的发酵状态;什么时候排潮,什么时候翻曲,都需要她一项项记录。温度、湿度、时长等数据,又将为新帮手复刻手艺、迭代升级提供参考。
这两年白酒行业的日子不太好过,投资上亿元进行技改,这笔账怎么“算”?
“行业产能过剩,但优质基酒始终稀缺。”龙安解释,他们的账算得明明白白:逆周期投资制曲技改,算的不是明年的账,也不是后年的账,而是在用稳定的高品质,为几年后“优质酒的比例”提前下注。
这笔账,也体现在一个个数字里:制曲车间单条生产线每分钟下线9个曲块,效率较此前提高30%。“四化酿造”后,企业产酒率、酒质优级率提高3至5个百分点,效率提升70%,成本降低30%。
怎么改?
改变的是生产场景和生产模式,把酒酿好的关键仍然在人
制曲车间坐落于酒厂地势较高处,向下远眺,长江蜿蜒流淌,在这里绕出一道“几”字弯。江面上常年有氤氲水雾,搭配温和气候、适宜光照,造就了适宜微生物繁育、白酒发酵的天然环境。
酒厂所在的宜宾市南溪区,酿酒史绵延两千余年,1.5万余口窖池孕育出“南溪浓香”。用现代技术改造传统工艺,会不会冲淡千年形成的酒香?从谋划“四化酿造”之初,这样的疑问就一直存在。
2014年,龙安从白酒酿造专业毕业,来到劲牌南溪酒业工作。上甑时的手感、摸糟醅判断水分的经验,都是“只可意会,不可言传”,能不能被参数化、被设备复现,他也不敢打包票。
十多年过去,现在的龙安很笃定:传统为体,现代为用,两者能够碰撞出不一样的火花。
在酿造车间,数千口窖池是浓香型白酒最核心的发酵容器。粮食在泥窖中经过70至80天的缓慢发酵,在微生物的作用下,生成浓郁的窖香。不远处,起糟、加料、摊凉、上甑等环节通过中控系统一键操作——两者和谐共存。
“坚守传统浓香酿酒工艺的核心不变,坚守传统浓香白酒的品质评价标准不变,改变的是生产场景和生产模式。”龙安介绍。
机器能不能把酒酿好,关键在人。以制曲车间的智能压曲机为例:曾经的设备没有“提浆”这一环节,制作的曲块菌系生长不够丰富。酿酒师傅、设备厂商联合攻关,最终研发出了“小碎步”,让曲块多了些“旧时韵味”。
企业踩过的坑,也在慢慢变成行业可参照的路径。白酒是南溪区的特色优势产业,2025年,全区规上白酒企业实现产值16.27亿元,营收9.8亿元。而劲牌南溪酒业十余年的“四化酿造”实践,不仅支撑当地构建起白酒智能化酿造标准体系,也为宜宾产区的中小企业提供了可以“看样学样”的坐标系。
近年来,四川持续以真金白银支持大规模设备更新和技术改造。去年底四川印发的《推动新型技术改造实施方案》还提出,到2027年,实施7000个以上技术改造项目,实现全行业普及数字化改造。
龙安说,目前,“四化酿造”仍然存在柔性化不够、系统各环节联动不足等问题。设备的优势是始终如一的稳定,人的优势是及时变通的灵活,怎样把两者结合起来,是他们仍在持续攻关的事。“我们将从‘四化酿造1.0’向2.0、3.0升级,让老手艺传得更稳,酒香飘得更远。”
-
数字版
-
06 关注